Artykuł sponsorowany
Jak ograniczyć wyrywanie i przegrzewanie podczas wykańczania gumowych wałków na tokarce
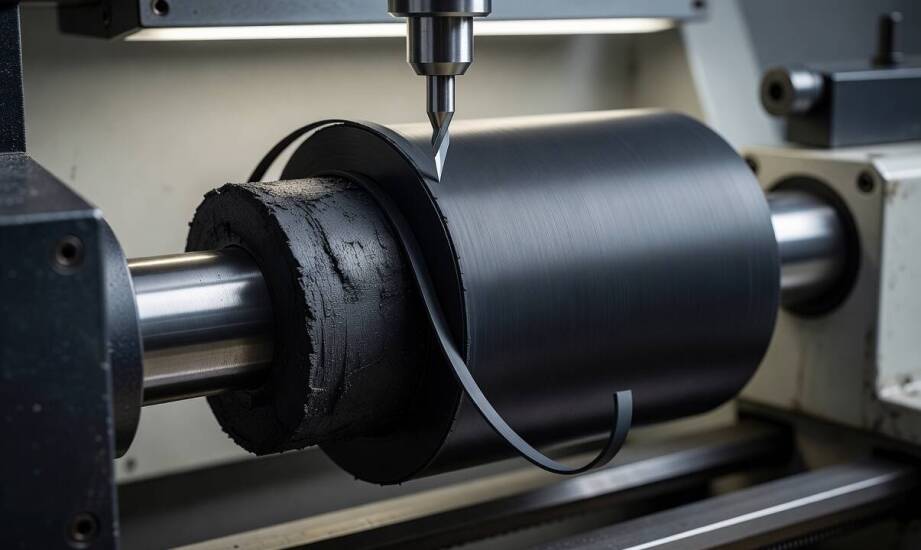
Wyrywanie materiału, smugi na obrabianej powierzchni oraz punktowe przegrzewanie to wyraźne sygnały źle dobranego procesu wykańczania miękkich powłok na tokarce. Problemy te ujawniają się w momencie, gdy narzędzie skrawające nadmiernie ugina elastomer zamiast realizować czyste cięcie. Dochodzi wtedy do niepożądanego tarcia, które gwałtownie podnosi temperaturę obrabianego detalu. Wczesne rozpoznanie tych mechanizmów daje operatorowi szansę na szybką korektę ustawień maszyny przed bezpowrotnym zniszczeniem warstwy roboczej.
Przeczytaj również: Prawo budowlane w Kutnie: wsparcie prawne przy inwestycjach budowlanych i sporach związanych z budownictwem
Wpływ twardości elastomeru i geometria narzędzia
Twardość materiału mierzona w skali Shore A określa zachowanie warstwy roboczej pod naciskiem ostrza. Elastomery o miękkiej strukturze, osiągające wartości rzędu 20–40 ShA, odkształcają się wyjątkowo mocno podczas kontaktu z nożem tokarskim. Wykazują one również silną pamięć sprężystą, co często skutkuje wyrywaniem fragmentów powłoki i pozostawianiem głębokich nierówności. Podczas obróbki takich mieszanek operator spotyka się ze zjawiskiem uciekania wymiaru docelowego. Materiał ugięty przez płytkę tnącą powraca do swojej pierwotnej objętości po zakończeniu cyklu przejścia. Gotowy cylinder zyskuje wtedy większą średnicę od wartości zaprogramowanej na sterowniku maszyny. Mieszanki twardsze w przedziale 60–80 ShA gwarantują znacznie wyższą stabilność wymiarową. Wymagają one jednak absolutnie perfekcyjnych krawędzi skrawających, aby zminimalizować ryzyko miejscowego rozgrzania i trwałego przypalenia powierzchni. Zdolność elastomeru do pamięci kształtu decyduje o sile uginania się materiału pod naporem narzędzia tokarskiego.
Przeczytaj również: Dlaczego mobilne skrzynki z serii Heavy porządkują pracę między stanowiskami
Kształt i ostrość płytki odgrywają fundamentalną rolę w uzyskaniu idealnej gładkości. Narzędzia wykonane z polikrystalicznego diamentu PCD, poddane laserowemu wyostrzeniu krawędzi, wykazują wysoką skuteczność w precyzyjnej obróbce. Ich mocno dodatnie kąty natarcia oraz przyłożenia skutecznie redukują kompresję gumy tuż przed strefą cięcia. Taka geometria likwiduje opory i pozwala uniknąć zjawiska palenia materiału bez konieczności zamrażania detalu w ciekłym azocie. Alternatywnym rozwiązaniem pozostają noże ze stali szybkotnącej HSS, które wymagają ręcznego wypolerowania do ostrości brzytwy. Każda mikroskopijna rysa na powierzchni natarcia odbija się natychmiast na strukturze obrabianego polimeru w postaci matowych pasm. Wypolerowana płaszczyzna narzędzia oraz odpowiedni promień naroża odpowiadają za płynne formowanie cienkiej wstęgi wióra. Odpowiednio unieruchomiony wałek gumowy do toczenia nie wybacza tępych narzędzi, dlatego precyzyjne wyostrzenie krawędzi stanowi bezwzględny warunek udanej regeneracji.
Przeczytaj również: Znaczenie kulturowe w tłumaczeniach z języka rosyjskiego na polski i odwrotnie
Parametry obróbki i weryfikacja przebiegu toczenia
Prędkość obrotowa wrzeciona, posuw noża i głębokość pojedynczego przejścia muszą ściśle współgrać z rosnącą temperaturą powłoki. Guma zachowuje się jak naturalny izolator termiczny i nie odprowadza ciepła wraz ze zdejmowanym naddatkiem. Zgromadzona energia cieplna kumuluje się bezpośrednio na styku noża z obrabianym detalem. Zbyt wysokie obroty maszyny natychmiast wywołują punktowe przegrzanie, co zniekształca geometrię cylindra. Zbyt forsowny posuw zwiększa z kolei niebezpieczeństwo wyrwania większych fragmentów elastycznego pokrycia. Etap wykańczający wymaga zastosowania znikomej głębokości skrawania i bardzo spokojnego prowadzenia sań narzędziowych. Utrzymanie stabilnej temperatury elastomeru poprzez redukcję prędkości obrotowej zapobiega powstawaniu zadziorów i deformacji rdzenia.
Solidne mocowanie metalowego rdzenia w uchwycie maszyny warunkuje bezwibracyjną pracę systemu skrawającego. Długie elementy wielkogabarytowe wymagają bezwzględnego podparcia za pomocą kła obrotowego lub dopasowanej opórki. Zjawisko wpadania wału w rezonans przenosi drgania harmoniczne na krawędź tnącą, tworząc poprzeczne prążki na powierzchni. Cały proces obróbczy prowadzi się etapami, zaczynając od fazy zgrubnej, a kończąc na precyzyjnym zbieraniu mikrometrów. Zachowanie stałych warunków zamocowania detalu w uchwycie eliminuje odchylenia bicia promieniowego. Stabilne podparcie końcówek wrzeciona i zachowanie chronologii przejść tokarskich wykluczają ryzyko wibracji naruszających płynność cięcia.
Końcowa ocena poprawności procesu opiera się na ciągłej obserwacji warunków pracy ostrza. Analiza kształtu zdejmowanego wióra dostarcza operatorowi kluczowych informacji o przebiegu całego skrawania. Cienka, nieprzerwana wstęga potwierdza prawidłowy dobór kątów i bezpieczną temperaturę strefy roboczej. Wiór krótki, poszarpany lub wyraźnie przypalony alarmuje o drastycznym pogorszeniu parametrów i utracie właściwości narzędzia. Miejscowe grzanie powłoki stanowi jednoznaczny sygnał do natychmiastowego obniżenia obrotów wrzeciona lub zmniejszenia posuwu maszyny. Pojawienie się powtarzalnych nierówności podłużnych wskazuje z reguły na zbyt słabe usztywnienie osi elementu.
Wysoka jakość wykańczania obrotowych elementów gumowych wynika bezpośrednio z precyzyjnego dopasowania parametrów skrawania do właściwości fizycznych konkretnej mieszanki. Bydgoski zakład produkcyjny FORM-GUM opiera ten proces na ostrożnym zarządzaniu zachowaniami cieplnymi obrabianego elastomeru. Uzyskanie gładkiej i równej warstwy roboczej polega na czystym odcinaniu uporządkowanej struktury polimerowej. Mechaniczne usunięcie naddatku schodzi na dalszy plan wobec wyzwania, jakim pozostaje utrzymanie stabilnej temperatury cięcia.
Kategorie artykułów
Polecane artykuły

Wybór polerskiej gąbki: na co zwrócić uwagę?

Polietylenowa pianka jako kluczowy materiał w izolacji stropów i podłóg

Jakie są najnowsze trendy w uprawie borówki amerykańskiej?
